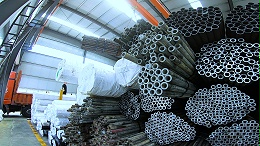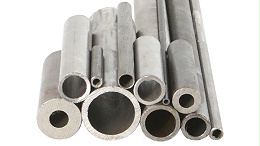

穿孔是生产无缝钢管的核心工序,将实心钢坯加工成空心毛管,穿孔工艺把控好坏,直接决定无缝钢管后续壁厚精度、内外表面质量以及成品合格率。参数把控不当,很容易出现内折、裂纹、偏心等缺陷,给下游使用埋下隐患。常州市天展钢管有限公司深耕管材加工,积累丰富的穿孔实操经验,依托柔性定制实力,保障不同材质、规格无缝钢管的成品品质。
一、严控加热温度,保障钢坯塑性
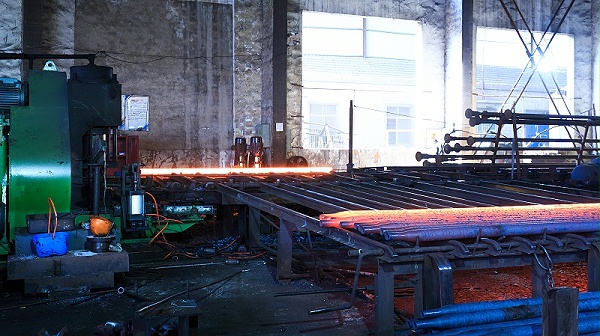
穿孔前钢坯加热是第一道关键,温度过低钢材塑性不足,穿孔过程容易产生内壁裂纹;温度过高会造成晶粒粗大,降低无缝钢管整体力学性能。需要根据碳钢、合金钢不同材质设定对应温度区间,同时保证钢坯内外充分均热,避免坯料表里温差过大,防止后续出现壁厚不均问题。生产中还要做好钢坯表面除鳞,减少氧化皮压入管材表面造成的瑕疵。
二、调试设备参数,规避成型缺陷
轧辊、顶头是穿孔的核心工装,顶头磨损、对中偏移,是造成无缝钢管偏心、壁厚偏差的主要诱因。要定期校验轧辊间隙、送进角度,检查顶头磨损状态,做好工具冷却与润滑。穿孔速度也要匹配钢材特性,速度过快容易撕裂金属,速度过慢钢坯温降快,同样会引发各类质量问题。合金钢材质加工难度更高,需要针对性调整整套穿孔参数,降低内折、起皮等缺陷概率。
三、依托专业厂家,适配定制化需求
不同行业项目,对无缝钢管材质、外径壁厚、交货状态要求各不相同。常州市天展钢管有限公司发挥柔性定制优势,针对碳钢管、合金钢管等不同物料,匹配专属穿孔工艺方案,既可承接大批量常规订单,也支持小批量非标规格打样。从坯料检验、穿孔成型到成品检测层层把关,减少客户后续返工成本。
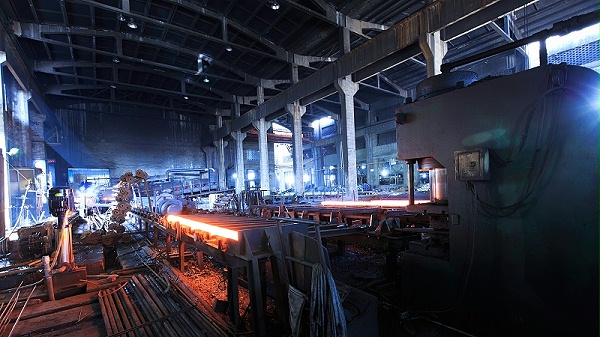
结语:穿孔工艺细节繁多,每一处参数调整都会影响无缝钢管最终品质。选购管材时,除了关注材质规格,也应当重视生产厂家的工艺管控能力。常州市天展钢管有限公司凭借成熟穿孔工艺与柔性定制服务,为汽车、工程机械、液压设备等领域,输出质量稳定的无缝钢管产品,助力各工业项目稳定落地。